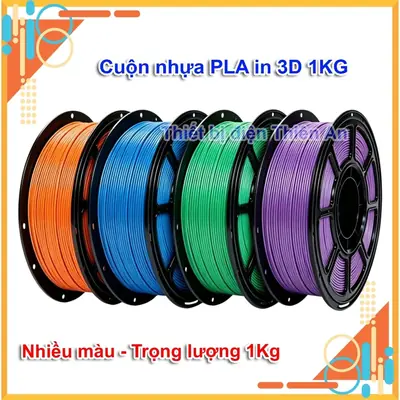
PLA là loại nhựa in 3D phổ biến nhất cho máy in FDM: dễ in, ít mùi, ít cong vênh và có nhiều màu. Với người mới bắt đầu, một cuộn PLA 1.75mm như nhựa in 3D PLA 1.75mm cuộn 1kg là lựa chọn an toàn. Bài viết tổng hợp những gì cần biết để in đẹp và bảo quản nhựa đúng cách.
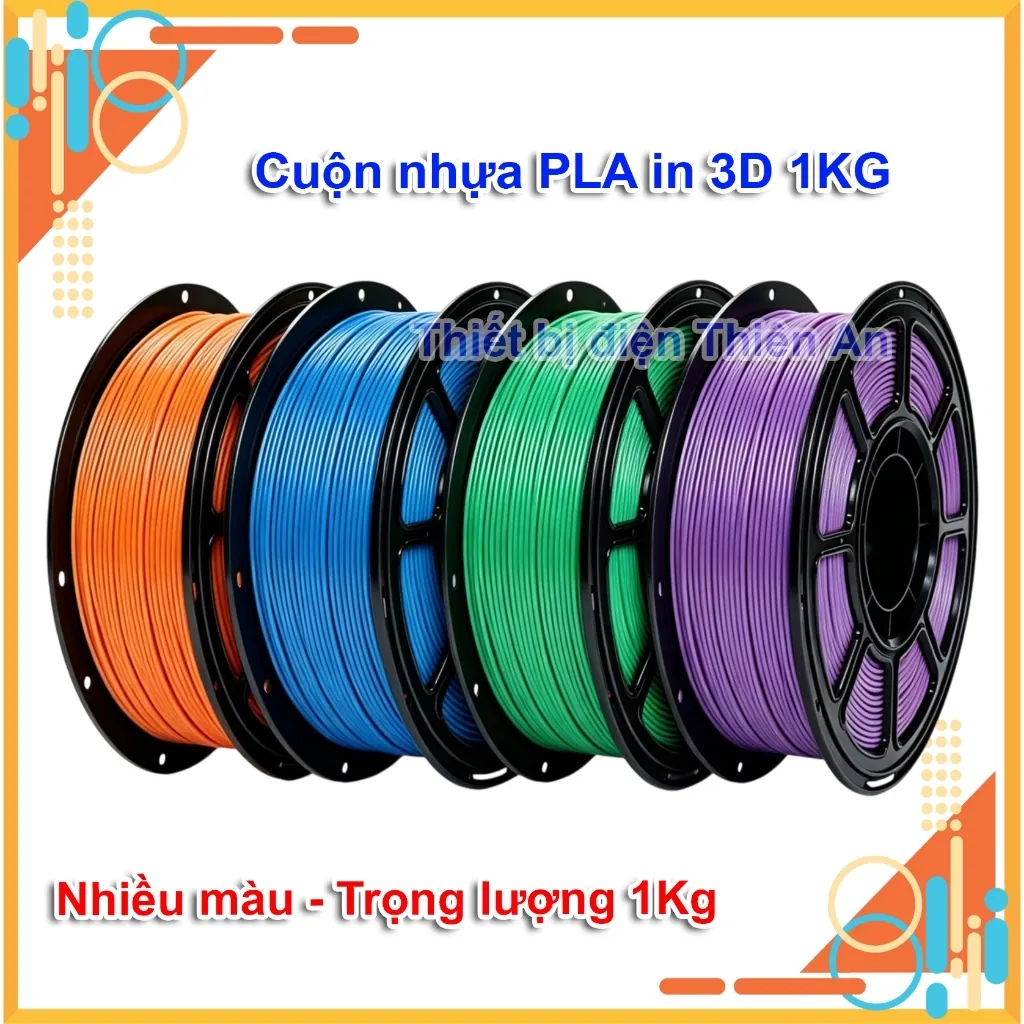
Kiểm tra máy dùng sợi 1.75mm hay 2.85mm
Đa số máy in 3D gia đình hiện nay dùng sợi 1.75mm. Một số máy đời cũ hoặc dòng chuyên dụng dùng sợi 2.85mm (hay gọi 3mm). Hai loại không thay thế cho nhau – xem thông số máy trước khi mua.
Thông số in tham khảo cho PLA
| Thông số | Giá trị tham khảo |
|---|---|
| Nhiệt độ đầu in | Khoảng 190 – 220°C |
| Nhiệt độ bàn in | Khoảng 50 – 60°C (hoặc không gia nhiệt với bề mặt bám tốt) |
| Quạt làm mát chi tiết | Bật (thường 100% sau vài lớp đầu) |
| Tốc độ in | Tùy máy; bắt đầu ở mức mặc định của phần mềm cắt lớp |
Mỗi hãng nhựa và mỗi màu có thể cần nhiệt độ hơi khác. Cách nhanh nhất là in một tháp nhiệt (temperature tower) để chọn nhiệt độ cho đẹp nhất với máy của bạn. Luôn ưu tiên thông số in ghi trên cuộn nhựa nếu có.
Bảo quản PLA chống ẩm
PLA hút ẩm từ không khí – ở khí hậu nóng ẩm như Việt Nam, cuộn nhựa để ngoài vài tuần có thể bị ẩm, làm bản in xấu.
- Cất cuộn nhựa trong túi zip hoặc hộp kín có gói hút ẩm khi không dùng.
- Giữ đầu sợi bằng lỗ giữ trên cuộn để sợi không bung, rối.
- Nhựa đã ẩm có thể sấy bằng máy sấy nhựa chuyên dụng ở nhiệt độ thấp (khoảng 40–50°C trong vài giờ) – không sấy quá nóng làm sợi mềm, dính vào nhau.
Xử lý lỗi in thường gặp
| Lỗi | Nguyên nhân thường gặp | Cách xử lý |
|---|---|---|
| Kéo tơ (sợi mảnh giữa các chi tiết) | Nhiệt độ cao, nhựa ẩm, rút sợi (retraction) chưa đủ | Giảm nhiệt 5–10°C, sấy nhựa, tăng khoảng rút sợi |
| Bong lớp đầu, vật in xê dịch | Bàn in chưa phẳng, đầu in quá cao, bàn bẩn | Cân bàn in, lau bàn bằng cồn, giảm tốc lớp đầu |
| Bề mặt sần, có bọt, tiếng lách tách | Nhựa bị ẩm | Sấy nhựa |
| Tắc đầu in, đùn không ra | Bụi, nhựa cháy trong đầu in, nhiệt quá thấp | Làm sạch đầu in (cold pull), kiểm tra nhiệt độ |
| Lớp in tách nhau, giòn | Nhiệt quá thấp, quạt quá mạnh | Tăng nhiệt, giảm quạt |
PLA, PETG hay ABS?
- PLA: dễ in nhất, bề mặt đẹp; chịu nhiệt kém (mềm khi để trong xe nóng, ngoài nắng).
- PETG: dẻo dai hơn, chịu nhiệt và ẩm tốt hơn PLA; in khó hơn một chút, dễ kéo tơ.
- ABS: chịu nhiệt tốt, nhưng có mùi, dễ cong vênh, thường cần buồng in kín.
Với mô hình, đồ trang trí, vỏ hộp, giá đỡ trong nhà – PLA là đủ dùng. Chi tiết đặt ngoài trời hoặc gần nguồn nhiệt nên cân nhắc vật liệu khác.
Xem thêm điện tử & linh kiện tại Thiên An.